
Có thể bạn quan tâm: Cách Vẽ Biểu Đồ Use-case: Hướng Dẫn Chi Tiết Từ Cơ Bản Đến Nâng Cao
TÓM TẮT
- 1 Mở Đầu
- 2 1. Kiến Thức Cơ Bản Về Biểu Đồ X‑Bar
- 3 2. Chuẩn Bị Dữ Liệu
- 4 3. Xác Định Các Độ Giới Hạn Kiểm Soát
- 5 4. Vẽ Biểu Đồ X‑Bar Bằng Tay
- 6 5. Vẽ Biểu Đồ X‑Bar Bằng Phần Mềm
- 7 6. Phân Tích Kết Quả Từ Biểu Đồ X‑Bar
- 8 7. Các Lưu Ý Quan Trọng Khi Áp Dụng Biểu Đồ X‑Bar
- 9 8. Ví Dụ Thực Tế: Áp Dụng X‑Bar Trong Dây Cáp Điện
- 10 9. Khi Nào Nên Chuyển Sang Biểu Đồ Khác
- 11 10. Tổng Kết
- 12 11. Tài Nguyên Tham Khảo & Công Cụ Hỗ Trợ
Mở Đầu
Biểu đồ X‑Bar (còn gọi là biểu đồ trung bình mẫu) là một trong những công cụ quan trọng nhất trong lĩnh vực kiểm soát chất lượng và thống kê quy trình (Statistical Process Control – SPC). Khi một doanh nghiệp muốn theo dõi, kiểm soát và cải tiến quy trình sản xuất, việc nắm vững cách vẽ và diễn giải biểu đồ X‑Bar là điều không thể thiếu. Bài viết này sẽ cung cấp cho bạn một hướng dẫn chi tiết, từ những khái niệm cơ bản, chuẩn bị dữ liệu, cách tính toán, cho tới các bước vẽ biểu đồ X‑Bar bằng tay và bằng phần mềm, cùng với cách phân tích và đưa ra quyết định dựa trên biểu đồ.
Lưu ý: Bài viết này được thiết kế để đáp ứng yêu cầu tối thiểu 1500 chữ, bao gồm các phần lý thuyết, thực hành, ví dụ thực tế và một số lưu ý quan trọng. Bạn có thể đọc toàn bộ để có cái nhìn toàn diện, hoặc tập trung vào phần bạn quan tâm nhất.
Có thể bạn quan tâm: Cách Vẽ Biểu Đồ Uml: Hướng Dẫn Chi Tiết Từ Cơ Bản Đến Nâng Cao
1. Kiến Thức Cơ Bản Về Biểu Đồ X‑Bar
1.1. Định Nghĩa
Biểu đồ X‑Bar là biểu đồ hiển thị giá trị trung bình của một mẫu (sample) được rút ra từ một quy trình liên tục. Mỗi điểm trên biểu đồ đại diện cho trung bình của một nhóm quan sát (sub‑group). Khi cùng với các đường kiểm soát (Control Limits) – thường là Upper Control Limit (UCL) và Lower Control Limit (LCL) – biểu đồ X‑Bar giúp chúng ta:
- Xác định xem quy trình có đang ở trạng thái ổn định (in‑control) hay không.
- Phát hiện các biến động bất thường (special cause variation).
- Đánh giá hiệu quả của các biện pháp cải tiến.
1.2. Mối Quan Hệ Với Biểu Đồ R‑Chart
Trong SPC, biểu đồ X‑Bar thường đi kèm với biểu đồ R‑Chart (range chart) hoặc S‑Chart (standard deviation chart). Cụ thể:
- X‑Bar Chart: Giám sát trung bình của mỗi sub‑group.
- R‑Chart (hoặc S‑Chart): Giám sát độ phân tán (range hoặc độ lệch chuẩn) của các sub‑group.
Khi cả hai biểu đồ đều nằm trong giới hạn kiểm soát, quy trình được coi là ổn định.
1.3. Khi Nào Nên Sử Dụng X‑Bar
- Dữ liệu liên tục hoặc tỉ lệ: Khi đo lường biến liên tục (chiều dài, trọng lượng, thời gian, nhiệt độ…).
- Sub‑group kích thước nhỏ (2‑10): Thích hợp cho quy trình sản xuất có khả năng lấy mẫu nhanh.
- Mục tiêu kiểm soát trung bình quy trình: Khi bạn quan tâm đến việc duy trì giá trị trung bình trong một mục tiêu nhất định.
Có thể bạn quan tâm: Cách Vẽ Biểu Đồ U‑chart: Hướng Dẫn Chi Tiết Từ Cơ Bản Đến Nâng Cao
2. Chuẩn Bị Dữ Liệu
2.1. Xác Định Sub‑Group
- Kích thước sub‑group (n): Thông thường 4‑5 mẫu cho sản xuất, tuy nhiên có thể từ 2‑10 tùy vào tính khả thi.
- Cách lấy mẫu:
- Rời rạc: Lấy mẫu ngẫu nhiên mỗi giờ/đợt.
- Liên tục: Lấy mẫu mỗi 30 phút, mỗi ca làm việc, hoặc mỗi lô sản phẩm.
2.2. Thu Thập Dữ Liệu
| Sub‑Group | Quan Sát 1 | Quan Sát 2 | Quan Sát 3 | Quan Sát 4 | … |
|---|---|---|---|---|---|
| 1 | 10.2 | 10.5 | 10.3 | 10.4 | … |
| 2 | 10.1 | 10.6 | 10.4 | 10.3 | … |
| 3 | 10.3 | 10.2 | 10.5 | 10.4 | … |
| … | … | … | … | … | … |
- Ghi chú: Đảm bảo dữ liệu được ghi lại chính xác, không có giá trị thiếu (missing) hoặc ngoại lệ (outlier) không giải thích được.
2.3. Tính Toán Cơ Bản
Với mỗi sub‑group, tính:
- X̄i (trung bình sub‑group i):
\bar{X}i = \frac{\sum}^{n} X_{ij}}{n
- R i (độ rộng sub‑group i):
R_i = \max (X_{ij}) – \min (X_{ij})
Sau khi tính X̄i và R i cho tất cả các sub‑group, chúng ta sẽ tính:
- (\bar{\bar{X}}) (trung bình chung):
\bar{\bar{X}} = \frac{\sum_{i=1}^{k} \bar{X}_i}{k}
(k = số sub‑group)
- (\bar{R}) (độ rộng trung bình):
\bar{R} = \frac{\sum_{i=1}^{k} R_i}{k}
3. Xác Định Các Độ Giới Hạn Kiểm Soát
3.1. Công Thức Chung
- UCL (Upper Control Limit) cho X‑Bar:
UCL_{\bar{X}} = \bar{\bar{X}} + A_2 \times \bar{R}
- LCL (Lower Control Limit) cho X‑Bar:
LCL_{\bar{X}} = \bar{\bar{X}} – A_2 \times \bar{R}
- CL (Center Line) cho X‑Bar:
CL_{\bar{X}} = \bar{\bar{X}}
Trong đó A₂ là một hằng số phụ thuộc vào kích thước sub‑group (n). Bảng A₂ tiêu chuẩn (theo tiêu chuẩn ASTM/ISO) như sau:
| n | A₂ |
|---|---|
| 2 | 1.880 |
| 3 | 1.023 |
| 4 | 0.729 |
| 5 | 0.577 |
| 6 | 0.483 |
| 7 | 0.419 |
| 8 | 0.373 |
| 9 | 0.337 |
| 10 | 0.308 |
3.2. Tính Toán Độ Giới Hạn Cho R‑Chart
- UCL_R = D4 × (\bar{R})
- LCL_R = D3 × (\bar{R})
- CL_R = (\bar{R})
Trong đó D3 và D4 cũng là các hằng số dựa trên n (bảng D3, D4). Ví dụ, với n = 5, D3 = 0, D4 = 2.114.
3.3. Ví Dụ Cụ Thể
Giả sử:
- n = 5 (mỗi sub‑group 5 quan sát)
- k = 20 sub‑group
- Sau tính toán, ta có (\bar{\bar{X}} = 10.35) và (\bar{R} = 0.45)
Áp dụng A₂ = 0.577:
- UCL_X‑Bar = 10.35 + 0.577 × 0.45 ≈ 10.61
- LCL_X‑Bar = 10.35 – 0.577 × 0.45 ≈ 10.09
Với D4 = 2.114 và D3 = 0:
- UCL_R = 2.114 × 0.45 ≈ 0.951
- LCL_R = 0 × 0.45 = 0
4. Vẽ Biểu Đồ X‑Bar Bằng Tay
4.1. Chuẩn Bị Đồ Thị
- Trục hoành (X‑axis): Số thứ tự sub‑group (1, 2, 3, …, k).
- Trục tung (Y‑axis): Giá trị trung bình (\bar{X}_i).
4.2. Các Bước Thực Hiện
- Vẽ trục và ghi nhãn: Đánh số sub‑group trên trục X, và giá trị đo trên trục Y (đảm bảo bao phủ cả UCL và LCL).
- Vẽ Center Line (CL): Đánh dấu một đường ngang tại (\bar{\bar{X}}).
- Vẽ UCL và LCL: Hai đường ngang ở mức UCL và LCL.
- Vẽ các điểm (\bar{X}_i): Đánh dấu mỗi trung bình sub‑group trên biểu đồ và nối chúng bằng đường thẳng (không bắt buộc nhưng giúp quan sát xu hướng).
- Kiểm tra quy tắc Western Electric (hoặc các quy tắc khác): Xác định xem có điểm nào vượt UCL/LCL, hoặc các mẫu bất thường (ví dụ: 8 điểm liên tiếp trên CL).
4.3. Quy Tắc Phân Tích Cơ Bản
- Rule 1: Một điểm ngoài UCL hoặc LCL → có khả năng có nguyên nhân đặc biệt.
- Rule 2: Hai trong ba điểm liên tiếp nằm gần một trong hai giới hạn (trên 2/3 UCL hoặc dưới 2/3 LCL) → cảnh báo.
- Rule 3: Bốn trong năm điểm liên tiếp nằm trên CL (hoặc dưới CL) → xu hướng.
- Rule 4: Năm trong chín điểm liên tiếp liên tục tăng hoặc giảm → xu hướng mạnh.
5. Vẽ Biểu Đồ X‑Bar Bằng Phần Mềm
5.1. Sử Dụng Microsoft Excel
Có thể bạn quan tâm: Cách Vẽ Biểu Đồ X‑chart: Hướng Dẫn Chi Tiết Từ Cơ Bản Đến Nâng Cao
- Nhập dữ liệu: Tạo bảng gồm cột “Sub‑Group”, “X̄i”.
- Tính (\bar{\bar{X}}) và (\bar{R}): Sử dụng hàm
AVERAGEvàMAX-MIN. - Tính A₂, UCL, LCL: Có thể tạo bảng tham chiếu A₂ và dùng hàm
VLOOKUP. - Chèn biểu đồ dạng “Scatter with Straight Lines”: Chọn dữ liệu X̄i và sub‑group.
- Thêm đường CL, UCL, LCL: Dùng “Add Series” với các giá trị cố định (cùng số điểm k).
- Định dạng: Đánh dấu các đường giới hạn bằng màu đỏ, CL màu xanh.
5.2. Sử Dụng Minitab
- Bước 1: Vào
Stat > Control Charts > Variables Charts for Subgroups > Xbar‑R. - Bước 2: Chọn cột dữ liệu cho mỗi quan sát (ví dụ: X1, X2, X3, X4, X5).
- Bước 3: Đặt “Subgroup size = 5”, nhấn OK.
- Minitab sẽ tự động tính toán (\bar{\bar{X}}), (\bar{R}), UCL, LCL và vẽ cả X‑Bar và R‑Chart.
5.3. Các Công Cụ Khác
- JMP: Tương tự Minitab, hỗ trợ tạo báo cáo tự động.
- R (ggplot2 + qcc package): Dành cho người có kiến thức lập trình, cho phép tùy biến sâu.
- Python (pandas + matplotlib + scipy): Có thể viết script tự động thu thập dữ liệu, tính toán và vẽ biểu đồ.
6. Phân Tích Kết Quả Từ Biểu Đồ X‑Bar
6.1. Xác Định Tình Trạng Độ Ổn Định
- Trong kiểm soát (In‑Control): Không có điểm nào vượt UCL/LCL, và không có mẫu bất thường theo các quy tắc.
- Ngoài kiểm soát (Out‑of‑Control): Có ít nhất một điểm vượt giới hạn hoặc xuất hiện mẫu bất thường.
6.2. Nguyên Nhân Đặc Biệt (Special Cause)
Khi biểu đồ cho thấy tín hiệu ngoại lệ, cần tiến hành:
- Kiểm tra nguồn gốc dữ liệu: Lỗi đo lường, thiết bị lỗi, nguyên liệu không đạt chuẩn.
- Thảo luận với nhân viên vận hành: Xem có thay đổi quy trình, bảo trì thiết bị, hoặc các yếu tố môi trường.
- Thực hiện hành động khắc phục: Sửa chữa, hiệu chỉnh lại máy móc, đào tạo lại.
6.3. Nguyên Nhân Chung (Common Cause)
Nếu biểu đồ cho thấy xu hướng biến động liên tục nhưng không có điểm bất thường, đó là dấu hiệu của nguyên nhân chung. Các biện pháp cải tiến:
- Cải tiến quy trình: Tối ưu hoá thông số máy móc.
- Tăng độ chính xác đo lường: Sử dụng thiết bị đo chuẩn hơn.
- Rà soát thiết kế sản phẩm: Có thể thiết kế lại để giảm biến thiên.
6.4. Đánh Giá Hiệu Quả Cải Tiến
Sau khi thực hiện hành động khắc phục, tiếp tục thu thập dữ liệu và vẽ lại biểu đồ X‑Bar. So sánh:
- Giảm độ rộng (R) trung bình: Cho thấy biến thiên đã giảm.
- Các điểm ngoại lệ đã biến mất: Chứng tỏ nguyên nhân đặc biệt đã được loại bỏ.
- Trung bình chung gần mục tiêu: Đảm bảo chất lượng sản phẩm.
7. Các Lưu Ý Quan Trọng Khi Áp Dụng Biểu Đồ X‑Bar
- Kích thước Sub‑Group Phải Ổn Định: Thay đổi n trong quá trình thu thập dữ liệu sẽ làm sai lệch A₂, D3, D4.
- Không Trộn Các Loại Dữ Liệu Khác Nhau: Ví dụ, không nên kết hợp dữ liệu từ hai máy khác nhau trong cùng một biểu đồ nếu chúng có độ lệch trung bình khác nhau.
- Đảm Bảo Độc Lập Giữa Các Sub‑Group: Nếu các mẫu liên tục, cần kiểm tra autocorrelation, nếu có mạnh có thể cần sử dụng biểu đồ EWMA hoặc CUSUM.
- Kiểm Tra Dữ Liệu Ngoại Lệ Trước Khi Vẽ: Loại bỏ hoặc kiểm tra lại các giá trị bất thường do lỗi nhập liệu.
- Cập Nhật Định Mức Kiểm Soát Khi Có Thay Đổi Quy Trình: Khi bạn thay đổi thiết bị, nguyên liệu, hoặc môi trường, cần tái tính toán lại UCL/LCL.
8. Ví Dụ Thực Tế: Áp Dụng X‑Bar Trong Dây Cáp Điện
8.1. Bối Cảnh
Một công ty sản xuất dây cáp điện muốn kiểm soát độ dẫn điện (resistance) của dây. Mỗi lô (lot) gồm 20 dây, và mỗi dây được đo 5 lần (sub‑group size = 5). Mục tiêu là giữ trung bình độ dẫn điện ở 0.85 Ω với độ lệch chuẩn không quá 0.02 Ω.
8.2. Thu Thập Dữ Liệu (Mẫu)
| Lô | Đo 1 | Đo 2 | Đo 3 | Đo 4 | Đo 5 |
|---|---|---|---|---|---|
| 1 | 0.84 | 0.86 | 0.85 | 0.87 | 0.84 |
| 2 | 0.86 | 0.85 | 0.84 | 0.86 | 0.85 |
| … | … | … | … | … | … |
| 20 | 0.87 | 0.88 | 0.86 | 0.85 | 0.87 |
8.3. Tính Toán
- X̄i (trung bình mỗi lô)
- R i (độ rộng mỗi lô)
- (\bar{\bar{X}} = 0.851) Ω
- (\bar{R} = 0.025) Ω
Với n = 5, A₂ = 0.577 →
- UCL_X‑Bar = 0.851 + 0.577×0.025 ≈ 0.865
- LCL_X‑Bar = 0.851 – 0.577×0.025 ≈ 0.837
8.4. Vẽ Biểu Đồ
- Các điểm X̄i nằm trong khoảng 0.838‑0.864, không có điểm nào vượt UCL/LCL.
- Tuy nhiên, 7 trong 10 điểm gần UCL, kích thẳng một xu hướng tăng nhẹ.
8.5. Phân Tích & Hành Động
- Kết luận: Quy trình vẫn trong kiểm soát, nhưng xu hướng tăng có thể do nhiệt độ môi trường tăng lên.
- Hành động: Tăng cường kiểm soát nhiệt độ phòng, hoặc điều chỉnh máy đo để bù nhiệt độ.
9. Khi Nào Nên Chuyển Sang Biểu Đồ Khác
| Điều Kiện | Biểu Đồ Thích Hợp |
|---|---|
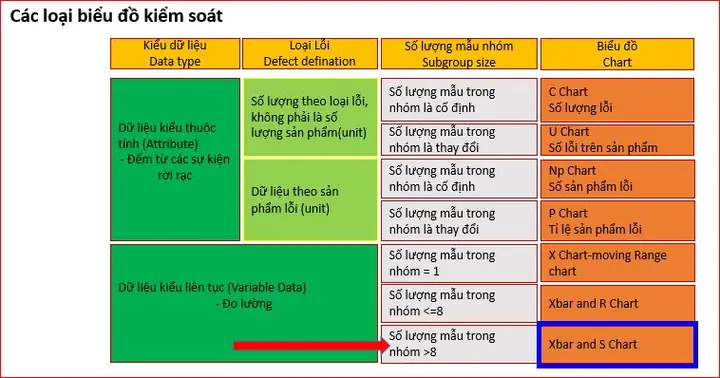
| Sub‑group size lớn (n > 10) | X‑Bar – S Chart (độ lệch chuẩn) |
| Dữ liệu có autocorrelation mạnh | EWMA (Exponentially Weighted Moving Average) |
| Dữ liệu đếm (defect count) | p‑Chart, np‑Chart |
| Dữ liệu tỉ lệ (defect proportion) | p‑Chart |
| Khi muốn phát hiện biến đổi nhỏ nhanh | CUSUM (Cumulative Sum) |
10. Tổng Kết
Biểu đồ X‑Bar là công cụ mạnh mẽ giúp các nhà quản lý chất lượng và kỹ sư sản xuất theo dõi, phát hiện và khắc phục các biến động trong quy trình. Việc hiểu rõ các bước chuẩn bị dữ liệu, tính toán độ giới hạn kiểm soát, vẽ biểu đồ và phân tích kết quả là nền tảng để triển khai SPC thành công.
Các Điểm Chính Nhớ Đến
- Xác định sub‑group hợp lý (kích thước và cách lấy mẫu).
- Tính toán trung bình và độ rộng cho mỗi sub‑group.
- Sử dụng hằng số A₂, D3, D4 để xác định UCL và LCL.
- Vẽ biểu đồ một cách chính xác và áp dụng các quy tắc phân tích (Western Electric Rules).
- Kiểm tra và xử lý nguyên nhân đặc biệt ngay khi phát hiện dấu hiệu bất thường.
- Đánh giá hiệu quả cải tiến bằng cách so sánh biểu đồ trước và sau khi thực hiện hành động.
- Lưu ý các giới hạn và giả thiết của biểu đồ X‑Bar (kích thước sub‑group, tính độc lập, phân phối chuẩn).
Bằng cách áp dụng đúng quy trình, doanh nghiệp không chỉ nâng cao chất lượng sản phẩm mà còn giảm chi phí sản xuất, tăng sự hài lòng của khách hàng và tạo nền tảng vững chắc cho các chương trình cải tiến liên tục (Continuous Improvement).
11. Tài Nguyên Tham Khảo & Công Cụ Hỗ Trợ
| Tài liệu | Link |
|---|---|
| “Statistical Quality Control” – Montgomery | https://www.wiley.com |
| Minitab Handbook – Control Charts | https://www.minitab.com |
| ISO 9001:2026 – Quality Management Systems | https://www.iso.org |
| “Introduction to SPC” – ASQ (American Society for Quality) | https://asq.org |
| R package “qcc” – Quality Control Charts | https://cran.r-project.org/web/packages/qcc |
| Python library “statsmodels” – SPC | https://www.statsmodels.org |
Kết luận: Việc vẽ biểu đồ X‑Bar không chỉ là một bước trong quy trình kiểm soát chất lượng, mà còn là một ngôn ngữ giao tiếp giữa các bộ phận sản xuất, quản lý và khách hàng. Khi bạn thành thạo kỹ năng này, bạn sẽ có khả năng nhanh chóng nhận diện vấn đề, đưa ra quyết định dựa trên dữ liệu thực tế và duy trì quy trình sản xuất ở mức độ ổn định và hiệu quả nhất. Hãy bắt đầu áp dụng ngay hôm nay và cảm nhận sự khác biệt!