
TÓM TẮT
- 1 1. Giới thiệu chung về lồng phôi và tầm quan trọng của bản vẽ kỹ thuật
- 2 2. Các loại lồng phôi thường gặp trong công nghiệp
- 3 3. Chuẩn bị dữ liệu và tài liệu trước khi vẽ
- 4 4. Quy trình vẽ bản vẽ lồng phôi chi tiết
- 4.1 4.1. Bước 1: Tạo mô hình 3D của chi tiết chính
- 4.2 4.2. Bước 2: Tạo mô hình lồng phôi (Core)
- 4.3 4.3. Bước 3: Xác định vị trí lắp đặt (Core Locate)
- 4.4 4.4. Bước 4: Thiết lập các thông số kỹ thuật trên bản vẽ
- 4.5 4.5. Bước 5: Vẽ các mặt chi tiết (Detail Views)
- 4.6 4.6. Bước 6: Thêm ký hiệu và chú giải
- 4.7 4.7. Bước 7: Kiểm tra và xác nhận bản vẽ
- 5 5. Các tiêu chuẩn và quy tắc quan trọng khi vẽ lồng phôi
- 6 6. Lưu ý thực tế khi thiết kế lồng phôi
- 7 7. Ví dụ thực tế: Vẽ lồng phôi cho một bộ phận trục kim loại
- 8 8. Công cụ và phần mềm hỗ trợ vẽ lồng phôi
- 9 9. Kiểm tra chất lượng bản vẽ lồng phôi (QC)
- 10 10. Tổng kết và lời khuyên cuối cùng
1. Giới thiệu chung về lồng phôi và tầm quan trọng của bản vẽ kỹ thuật
Lồng phôi (tiếng Anh: mold core, core insert) là một thành phần quan trọng trong quá trình đúc kim loại, nhựa, hoặc các vật liệu composite. Đây là bộ phận được đặt bên trong khuôn đúc, có nhiệm vụ tạo ra các chi tiết rỗng, lỗ, hoặc hình dạng phức tạp mà không thể thực hiện bằng cách đơn giản chỉ dùng khuôn chính. Khi kim loại hoặc nhựa chảy vào khuôn, lồng phôi sẽ ngăn chặn dòng chảy vào những khu vực không mong muốn, tạo ra các lỗ thông, ngăn, hoặc các chi tiết nội bộ có độ chính xác cao.
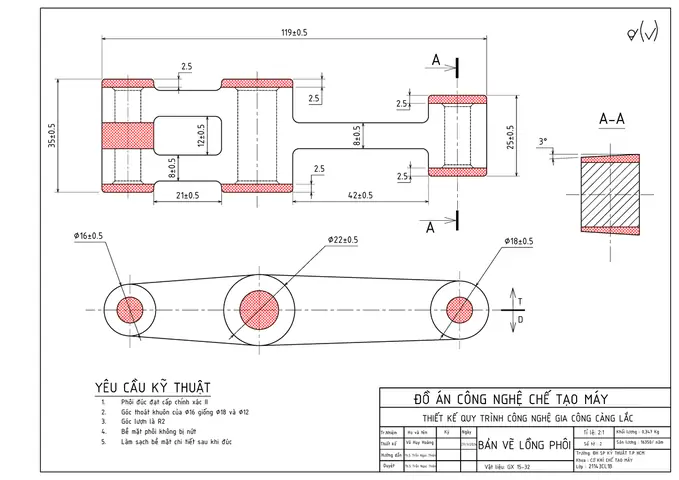
Bản vẽ lồng phôi là tài liệu kỹ thuật mô tả chi tiết cấu trúc, kích thước, vị trí, và các yêu cầu chế tạo của lồng phôi. Một bản vẽ chuẩn xác không chỉ giúp nhà sản xuất lồng phôi thực hiện đúng thiết kế mà còn giảm thiểu sai sót, tiết kiệm chi phí và thời gian sản xuất, đồng thời nâng cao chất lượng sản phẩm cuối cùng.
Trong bài viết này, chúng ta sẽ đi sâu vào quy trình vẽ bản vẽ lồng phôi, từ việc chuẩn bị dữ liệu, lựa chọn phần mềm, các tiêu chuẩn kỹ thuật, cho đến các lưu ý thực tế khi thực hiện. Mục tiêu là cung cấp cho bạn một hướng dẫn chi tiết, đầy đủ và dễ hiểu, giúp bạn tự tin tạo ra các bản vẽ lồng phôi chuyên nghiệp.
2. Các loại lồng phôi thường gặp trong công nghiệp
Trước khi bắt đầu vẽ, việc nắm rõ loại lồng phôi sẽ áp dụng là rất quan trọng, vì mỗi loại có những đặc điểm thiết kế và yêu cầu kỹ thuật riêng. Dưới đây là một số loại lồng phôi phổ biến:
| Loại lồng phôi | Đặc điểm | Ứng dụng |
|---|---|---|
| Lồng phôi dạng sợi (Sand Core) | Được làm từ cát kết dính, thường dùng trong đúc cát | Đúc chi tiết lớn, lỗ thông dài |
| Lồng phôi kim loại (Metal Core) | Thường làm bằng thép hoặc đồng | Đúc chi tiết có độ bền cao, chịu nhiệt |
| Lồng phôi nhựa (Plastic Core) | Sử dụng nhựa chịu nhiệt, dễ gia công | Đúc chi tiết nhỏ, chi tiết phức tạp |
| Lồng phôi gốm (Ceramic Core) | Chịu nhiệt rất cao, không tan trong kim loại | Đúc siêu nhiệt, sản phẩm chịu áp lực lớn |
| Lồng phôi composite | Kết hợp nhiều vật liệu (cát + kim loại) | Đúc chi tiết đa dạng, tối ưu chi phí |
Mỗi loại lồng phôi sẽ yêu cầu các điều kiện vật liệu, kỹ thuật gia công, và độ chính xác khác nhau, vì vậy bản vẽ phải phản ánh đầy đủ các yêu cầu này.
Có thể bạn quan tâm: Cách Vẽ Bản Vẽ Hoàn Công Chuẩn Đắn Và Hiệu Quả: Hướng Dẫn Từng Bước Cho Người Mới Bắt Đầu
3. Chuẩn bị dữ liệu và tài liệu trước khi vẽ
3.1. Thu thập yêu cầu thiết kế
- Bản vẽ chi tiết sản phẩm (Part Drawing): Đây là nguồn thông tin chính, chứa các kích thước, dung sai, và các yếu tố chức năng của chi tiết.
- Bản vẽ khuôn (Mold Drawing): Cung cấp thông tin về kích thước khuôn, vị trí lắp đặt lồng phôi, và các ràng buộc không gian.
- Yêu cầu kỹ thuật (Technical Requirements): Bao gồm vật liệu lồng phôi, nhiệt độ đúc, áp lực, thời gian làm mát, và các tiêu chuẩn chất lượng (VD: ISO 9001, ASTM).
3.2. Phân tích chi tiết để xác định vị trí lồng phôi
- Xác định các lỗ, rãnh, hoặc hình dạng nội bộ cần tạo ra.
- Đánh giá độ sâu và góc nghiêng của các kênh dẫn chất lỏng trong lồng phôi.
- Kiểm tra khả năng tháo lắp: Lồng phôi phải có các chi tiết gắn kết (cờ, chốt, hoặc lỗ cắm) để dễ dàng lắp và tháo ra khỏi khuôn.
3.3. Lựa chọn tiêu chuẩn vẽ kỹ thuật
- Tiêu chuẩn quốc tế: ISO 128 (hệ thống ký hiệu và quy tắc vẽ), ISO 1101 (định mức dung sai), ISO 2768 (độ chính xác chung).
- Tiêu chuẩn quốc gia: TCVN 7320 (các ký hiệu trong bản vẽ cơ khí), TCVN 6133 (định mức dung sai trong thiết kế máy móc).
- Tiêu chuẩn công ty: Nhiều doanh nghiệp có bộ quy chuẩn nội bộ về độ dày đường viền, ký hiệu lắp ghép, màu sắc (trong bản vẽ 3D).
3.4. Chuẩn bị phần mềm vẽ
- CAD 2D: AutoCAD, DraftSight, Solid Edge 2D.
- CAD 3D/CAM: SolidWorks, Inventor, CATIA, Siemens NX.
- Phần mềm chuyên dụng cho lồng phôi: CoreMaker, CoreTech (đôi khi tích hợp trong phần mềm CAM).
4. Quy trình vẽ bản vẽ lồng phôi chi tiết
4.1. Bước 1: Tạo mô hình 3D của chi tiết chính

Có thể bạn quan tâm: Cách Vẽ Búp Bê Đơn Giản: Hướng Dẫn Từng Bước Dành Cho Người Mới Bắt Đầu
- Nhập bản vẽ chi tiết sản phẩm (DWG, DXF, STEP) vào phần mềm CAD.
- Sử dụng công cụ “Extrude” hoặc “Revolve” để tạo mô hình 3D của phần kim loại hoặc nhựa sẽ được đúc.
- Kiểm tra mô hình: Đảm bảo không có lỗi hình học (non‑manifold, self‑intersect).
4.2. Bước 2: Tạo mô hình lồng phôi (Core)
- Sao chép mô hình chi tiết và chuyển sang chế độ “Core”.
- Xác định các vùng cần “loại bỏ” bằng cách tạo các solid cut (cắt khối) dựa trên kích thước lỗ, rãnh, hoặc hình dạng nội bộ.
- Áp dụng “Boolean Difference” (trừ) để tạo hình dạng lồng phôi.
- Thêm các chi tiết gắn kết (cờ, chốt, lỗ cắm) để lồng phôi có thể gắn vào khuôn một cách chắc chắn.
- Kiểm tra độ dày thành: Đảm bảo độ dày tối thiểu (thường 3‑5 mm đối với lồng phôi cát, 2‑3 mm đối với lồng phôi kim loại) để tránh gãy trong quá trình đúc.
4.3. Bước 3: Xác định vị trí lắp đặt (Core Locate)
- Tạo “Datum Features”: Các mặt, trục, hoặc điểm chuẩn để định vị lồng phôi trong khuôn.
- Sử dụng “Assembly”: Đặt lồng phôi vào vị trí chính xác trong mô hình khuôn, kiểm tra va chạm (interference) và khoảng cách an toàn.
- Ghi chú “Core Locate” trên bản vẽ: Thông tin về cách lắp đặt (đánh số, hướng, phương pháp gắn).
4.4. Bước 4: Thiết lập các thông số kỹ thuật trên bản vẽ
| Thông số | Mô tả | Đơn vị | Ghi chú |
|---|---|---|---|
| Kích thước tổng thể (Overall Dimensions) | Độ dài, rộng, cao của lồng phôi | mm | Đảm bảo đủ không gian trong khuôn |
| Độ dày thành (Wall Thickness) | Độ dày tối thiểu của thành lồng | mm | Phụ thuộc vào vật liệu |
| Dung sai (Tolerance) | Độ chênh lệch cho phép | ±0.1 mm | Tham khảo ISO 1101 |
| Vật liệu (Material) | Loại vật liệu dùng cho lồng | – | Cát, thép, gốm… |
| Nhiệt độ làm việc (Working Temperature) | Nhiệt độ tối đa khi đúc | °C | Quan trọng đối với vật liệu gốm |
| Thời gian làm mát (Cooling Time) | Thời gian cần để lồng phôi không bị biến dạng | s | Đối với kim loại cao nhiệt độ |
| Số lần tái sử dụng (Reuse Cycle) | Số lần lồng phôi có thể tái sử dụng | – | Tùy vật liệu |
4.5. Bước 5: Vẽ các mặt chi tiết (Detail Views)
- Mặt chính (Front, Top, Side): Vẽ các mặt chính của lồng phôi, đánh số và ghi chú.
- Mặt cắt (Section View): Đặt các mặt cắt tại những vị trí quan trọng (vị trí lỗ, rãnh, hoặc chỗ gắn kết) để hiển thị rõ cấu trúc bên trong.
- Mặt phóng to (Detail View): Tập trung vào các chi tiết nhỏ như cờ gắn, lỗ cắm, hoặc các góc nghiêng.
- Mặt trưng bày (Isometric View): Cung cấp hình ảnh 3‑chiều tổng quan, giúp người đọc nhanh chóng hiểu cấu trúc.
4.6. Bước 6: Thêm ký hiệu và chú giải
- Ký hiệu vật liệu: Sử dụng ký hiệu chuẩn (ví dụ: “S” cho cát, “Fe” cho thép, “Al” cho nhôm…).
- Ký hiệu dung sai: Dùng các ký hiệu ISO (±, Ø, ⌀, etc.).
- Chú giải: Ghi đầy đủ các thông tin như “Core locate datum A”, “Core pin Ø10 mm”, “Core wall thickness ≥3 mm”.
4.7. Bước 7: Kiểm tra và xác nhận bản vẽ
- Kiểm tra tính hợp lý: Đảm bảo không có lỗi giao nhau, các dung sai phù hợp, và độ dày thành đáp ứng yêu cầu.
- Kiểm tra định dạng: Bản vẽ phải đáp ứng chuẩn DWG, DXF, hoặc PDF tùy yêu cầu khách hàng.
- Duyệt nội bộ: Gửi bản vẽ cho bộ phận QA hoặc Kỹ sư thiết kế để duyệt cuối cùng.
- Lưu trữ và phát hành: Đánh số bản vẽ (Revision), lưu trữ trong hệ thống PLM hoặc PDM.
5. Các tiêu chuẩn và quy tắc quan trọng khi vẽ lồng phôi

Có thể bạn quan tâm: Cách Vẽ Búp Bê Bằng Giấy: Hướng Dẫn Chi Tiết Từ A Đến Z
5.1. Tiêu chuẩn đường viền và ký hiệu
| Loại đường | Độ dày (mm) | Ứng dụng |
|---|---|---|
| Đường viền chính (Thick) | 0.5 | Đường viền tổng thể, giới hạn khu vực |
| Đường viền phụ (Thin) | 0.25 | Đường viền chi tiết phụ, cắt, hoặc phóng to |
| Đường nét ẩn (Hidden) | 0.35 | Đường nét không nhìn thấy trực tiếp (cắt ẩn) |
| Đường nét phân cắt (Centerline) | 0.35 | Đường trung tâm của lỗ, trục quay |
5.2. Quy tắc đặt dung sai
- Dung sai chung (General Tolerance): ISO 2768‑m cho kích thước trung bình, ISO 2768‑c cho kích thước chính xác.
- Dung sai đặc biệt: Đối với các lỗ cắm, chốt, hoặc các khu vực có yêu cầu khít, nên áp dụng ISO 286 (độ chính xác tiêu chuẩn cho trục, lỗ).
- Dung sai độ dày thành: Thông thường ±0.2 mm cho lồng phôi cát, ±0.1 mm cho lồng phôi kim loại.
5-3. Ký hiệu vật liệu và xử lý bề mặt
- Vật liệu cát: “SAND” hoặc “CASTABLE SAND”.
- Vật liệu kim loại: “HRC 45” (thép cứng), “Al‑Mg‑Si” (nhôm hợp kim).
- Xử lý bề mặt: “GROOVE 2 mm depth” (rãnh), “RADIUS 0.5 mm” (bán kính góc), “CHAMFER 1 mm”.
6. Lưu ý thực tế khi thiết kế lồng phôi
6.1. Độ dày thành và khả năng chịu lực
- Độ dày quá mỏng sẽ gây vỡ hoặc biến dạng trong quá trình đúc, đặc biệt khi áp lực đúc lớn.
- Độ dày quá dày làm tăng chi phí vật liệu và thời gian làm mát, ảnh hưởng đến năng suất.
6.2. Hệ thống dẫn chất lưu (Runners và Gates)
- Runners phải đủ lớn để cung cấp lưu lượng chất lưu đồng đều, tránh hiện tượng “cold shut” (khi chất lưu cứng lại trước khi hoàn thiện).
- Gates nên đặt ở vị trí dễ dàng tháo rời, đồng thời tránh ảnh hưởng tới bề mặt chi tiết cuối cùng.
6.3. Khả năng tháo lắp và bảo trì
Có thể bạn quan tâm: Cách Vẽ Bông Hồng Đẹp Nhất: Hướng Dẫn Chi Tiết Từ Cơ Bản Đến Nâng Cao
- Thiết kế cờ, chốt, lỗ cắm sao cho có thể lắp nhanh, tháo gỡ dễ dàng, giảm thời gian thay thế lồng phôi.
- Cân nhắc đánh dấu hướng lắp (ví dụ: mũi tên “→”) để tránh lắp ngược.
6.4. Tính tái sử dụng và tuổi thọ
- Lồng phôi kim loại thường có tuổi thọ 100‑200 lần nếu bảo quản đúng cách.
- Lồng phôi cát có thể tái sử dụng 5‑10 lần tùy chất lượng cát và quy trình tái chế.
6.5. Kiểm soát nhiệt độ và giãn nở
- Khi đúc kim loại có nhiệt độ cao (≥1200 °C), cần tính giãn nở nhiệt của lồng phôi và khuôn để tránh chỗ kẹt.
- Sử dụng công thức giãn nở: ΔL = α · L · ΔT (α: hệ số giãn nở, L: độ dài ban đầu, ΔT: chênh lệch nhiệt độ).
7. Ví dụ thực tế: Vẽ lồng phôi cho một bộ phận trục kim loại
7.1. Mô tả chi tiết
- Bộ phận: Trục truyền động, đường kính 30 mm, chiều dài 150 mm, có lỗ thông 10 mm ở giữa và rãnh bít 5 mm dọc chiều dài.
- Yêu cầu: Tạo lỗ thông nội bộ và rãnh bít bằng lồng phôi cát, độ dày thành tối thiểu 3 mm.
7.2. Các bước thực hiện
- Tạo mô hình trục trong SolidWorks:
- Sketch vòng tròn Ø30 mm, extrude 150 mm.
- Thêm lỗ Ø10 mm tại vị trí 75 mm từ đầu.
-
Thêm rãnh bít 5 mm sâu, 2 mm rộng dọc trục.
-
Tạo lồng phôi (Core):
- Copy mô hình trục, chuyển sang “Core”.
- Dùng “Cut-Extrude” để tạo lõm cho lỗ Ø10 mm và rãnh bít (độ sâu 5 mm và 2 mm).
-
Thêm “Core Pin” Ø6 mm ở 2 đầu để gắn vào khuôn.
-
Kiểm tra độ dày thành:
- Độ dày thành xung quanh lỗ Ø10 mm: 30 mm – 10 mm = 20 mm → chia làm 2 thành = 10 mm > 3 mm, đáp ứng.
-
Độ dày thành quanh rãnh bít: 5 mm (độ sâu) → 30 mm – 5 mm = 25 mm → đủ.
-
Tạo bản vẽ 2D:
- Front View: hiển thị chiều dài và vị trí lỗ.
- Section View qua lỗ: cho thấy cấu trúc lồng phôi.
- Detail View của Core Pin: kích thước Ø6 mm, chiều dài 20 mm.
-
Isometric View: tổng quan lồng phôi.
-
Ghi chú và ký hiệu:
- Vật liệu: “CASTABLE SAND”.
- Dung sai: ±0.2 mm cho đường kính lỗ, ±0.1 mm cho độ sâu rãnh.
-
Core locate datum A (bề mặt trên), B (bề mặt dưới).
-
Kiểm tra cuối:
- Dùng công cụ “Interference Detection” để chắc chắn không có va chạm giữa lồng phôi và khuôn.
- Duyệt bản vẽ qua QA, nhận phản hồi và cập nhật revision.
7.3. Kết quả

- Bản vẽ lồng phôi hoàn thiện, đáp ứng mọi tiêu chuẩn.
- Thời gian chế tạo lồng phôi dự kiến 2 ngày (cắt, gia công, kiểm tra).
- Chi phí vật liệu ước tính 150 USD cho lồng phôi cát.
8. Công cụ và phần mềm hỗ trợ vẽ lồng phôi
| Phần mềm | Loại | Ưu điểm | Nhược điểm |
|---|---|---|---|
| SolidWorks | CAD 3D | Giao diện thân thiện, tích hợp các công cụ “Core” | Hạn chế trong việc tạo lồng phôi phức tạp |
| Inventor | CAD 3D | Tích hợp CAM, hỗ trợ mô phỏng đúc | Yêu cầu cấu hình máy mạnh |
| CATIA | CAD 3D | Độ chính xác cao, phù hợp cho ngành ô tô, hàng không | Giá thành cao |
| Siemens NX | CAD/CAM/CAE | Tích hợp đầy đủ các công cụ phân tích (thermal, stress) | Đường cong học tập dốc |
| CoreMaker | Specialized | Dành riêng cho thiết kế lồng phôi, hỗ trợ tự động tính toán độ dày, vị trí gắn | Chỉ hỗ trợ một số định dạng nhập |
| AutoCAD | CAD 2D | Phổ biến, dễ học | Không hỗ trợ mô hình 3D tốt |
Lựa chọn phần mềm tùy thuộc vào quy mô dự án, ngân sách, và khả năng của đội ngũ thiết kế.
9. Kiểm tra chất lượng bản vẽ lồng phôi (QC)
- Kiểm tra kích thước: Đo bằng công cụ “Measure” trong CAD, so sánh với yêu cầu.
- Kiểm tra dung sai: Đảm bảo các ký hiệu dung sai được đặt đúng vị trí và đúng chuẩn.
- Kiểm tra ký hiệu vật liệu và xử lý bề mặt: Không bỏ sót bất kỳ ký hiệu nào.
- Kiểm tra tính logic: Đảm bảo các datum, cờ, và lỗ cắm được mô tả một cách logic, tránh nhầm lẫn.
- Kiểm tra tài liệu đi kèm: Bao gồm bảng dữ liệu vật liệu, quy trình gia công, và hướng dẫn lắp đặt.
Sau khi QC, bản vẽ sẽ được phê duyệt và đánh số revision (ví dụ: Rev A, Rev B). Mỗi khi có thay đổi, cần cập nhật BOM (Bill of Materials) và tài liệu liên quan.
10. Tổng kết và lời khuyên cuối cùng
- Hiểu rõ yêu cầu: Trước khi bắt đầu vẽ, luôn xác định rõ mục tiêu, vật liệu, và tiêu chuẩn kỹ thuật.
- Sử dụng phần mềm phù hợp: Chọn công cụ CAD/CAE đáp ứng nhu cầu thiết kế và mô phỏng.
- Tuân thủ tiêu chuẩn: Đảm bảo mọi ký hiệu, dung sai, và chú giải đều theo chuẩn quốc tế hoặc nội bộ.
- Kiểm tra kỹ lưỡng: Thực hiện các bước kiểm tra chất lượng (QC) để tránh sai sót trong sản xuất.
- Lưu trữ và quản lý bản vẽ: Sử dụng hệ thống PLM/PDM để quản lý phiên bản và truy xuất nhanh chóng.
- Liên tục cải tiến: Thu thập phản hồi từ nhà máy sản xuất lồng phôi, cập nhật quy trình và bản vẽ để nâng cao hiệu suất và giảm chi phí.
Vẽ bản vẽ lồng phôi không chỉ là một công việc kỹ thuật mà còn là nghệ thuật cân bằng giữa độ chính xác, hiệu quả sản xuất, và chi phí. Khi bạn nắm vững các bước, tiêu chuẩn và lưu ý thực tế, việc tạo ra một bản vẽ lồng phôi chất lượng cao sẽ trở nên dễ dàng và nhanh chóng hơn bao giờ hết. Chúc bạn thành công trong mọi dự án thiết kế lồng phôi!