
Có thể bạn quan tâm: Cách Vẽ Biểu Đồ Boxplot: Hướng Dẫn Chi Tiết Từ Cơ Bản Đến Nâng Cao
TÓM TẮT
- 1 Giới thiệu
- 2 1. Cơ bản về chỉ số Cpk
- 3 2. Chuẩn bị dữ liệu để vẽ biểu đồ Cpk
- 4 3. Công cụ vẽ biểu đồ Cpk
- 5 4. Vẽ biểu đồ Cpk trong Excel
- 6 5. Vẽ biểu đồ Cpk bằng R (ggplot2)
- 7 6. Phân tích và diễn giải biểu đồ Cpk
- 8 7. Thực hành: Kiểm tra Cpk trong quy trình sản xuất
- 9 8. Các lưu ý khi vẽ và sử dụng biểu đồ Cpk
- 10 9. Kết luận
Giới thiệu
Trong quản lý chất lượng và sản xuất, chỉ số Cpk (Capability Index) là một trong những công cụ quan trọng để đánh giá khả năng của một quy trình trong việc đáp ứng các tiêu chuẩn chất lượng. Khi muốn trực quan hoá hiệu suất của quy trình, biểu đồ Cpk là công cụ mạnh mẽ nhất. Tuy nhiên, nhiều người vẫn chưa biết cách vẽ biểu đồ Cpk đúng cách, từ việc chuẩn bị dữ liệu, sử dụng phần mềm, cho tới cách đọc và diễn giải kết quả. Bài viết này sẽ dẫn bạn qua từng bước, giúp bạn có thể tự tin vẽ biểu đồ Cpk một cách chính xác và chuyên nghiệp.
Có thể bạn quan tâm: Cách Vẽ Autocad Cơ Bản: Hướng Dẫn Từ A Đến Z Cho Người Mới Bắt Đầu
1. Cơ bản về chỉ số Cpk
1.1 Định nghĩa
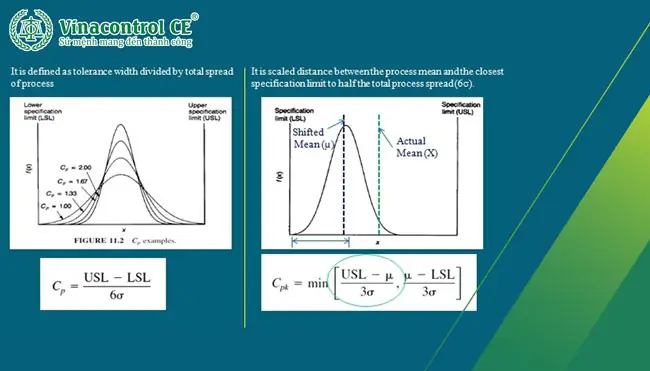
Cpk là chỉ số đo lường mức độ “bền vững” của quy trình so với giới hạn quy chuẩn. Nó so sánh khoảng cách từ trung bình mẫu tới hai giới hạn (Upper Specification Limit – USL và Lower Specification Limit – LSL) với độ lệch chuẩn (σ) của quy trình. Công thức đơn giản:
Cpk = \min\left(\frac{USL – \bar{X}}{3\sigma}, \frac{\bar{X} – LSL}{3\sigma}\right)
Trong đó:
- (\bar{X}) là giá trị trung bình mẫu
- (\sigma) là độ lệch chuẩn
- 3σ đại diện cho phạm vi 99.73% dữ liệu trong phân phối chuẩn
1.2 Ý nghĩa
- Cpk ≥ 1.33: Quy trình được xem là “đáng tin cậy” (có khả năng đáp ứng tiêu chuẩn cao).
- 0.33 ≤ Cpk < 1.33: Quy trình đang hoạt động nhưng cần cải tiến.
- Cpk < 0.33: Quy trình không đạt yêu cầu, cần xử lý ngay.
Có thể bạn quan tâm: Cách Vẽ Anime Đam Mỹ: Hướng Dẫn Từ Cơ Bản Đến Nâng Cao Cho Người Mới Bắt Đầu
2. Chuẩn bị dữ liệu để vẽ biểu đồ Cpk
2.1 Thu thập dữ liệu
- Kích thước mẫu: Tối thiểu 30 điểm để đảm bảo tính chính xác thống kê.
- Công cụ đo lường: Đảm bảo đồng nhất và đã được hiệu chuẩn.
- Thời gian ghi nhận: Ghi lại thời gian để phân tích xu hướng.
2.2 Kiểm tra dữ liệu
- Kiểm tra tính liên tục: Loại bỏ các trường hợp ngoại lệ (outliers) nếu cần.
- Phân phối chuẩn: Dùng kiểm định Kolmogorov-Smirnov hoặc Shapiro-Wilk để xác nhận dữ liệu gần đúng chuẩn.
- Tính toán trung bình và độ lệch chuẩn: Các giá trị này sẽ được sử dụng trong biểu đồ.
2.3 Xác định giới hạn USL/LSL
- USL: Giới hạn trên, thường là giá trị tối đa cho phép.
- LSL: Giới hạn dưới, thường là giá trị tối thiểu cho phép.
- Nếu chưa có, hãy tham khảo tiêu chuẩn ISO, ASTM hoặc quy định nội bộ.
3. Công cụ vẽ biểu đồ Cpk
Bạn có thể vẽ biểu đồ Cpk bằng nhiều phần mềm, trong đó phổ biến nhất là:
| Phần mềm | Ưu điểm | Nhược điểm |
|---|---|---|
| Microsoft Excel | Dễ dùng, không tốn phí | Giới hạn tính năng |
| Minitab | Đầy đủ tính năng thống kê | Phải mua bản quyền |
| R (ggplot2) | Tùy chỉnh cao, miễn phí | Yêu cầu lập trình |
| Python (matplotlib, plotly) | Linh hoạt, có thể tích hợp | Yêu cầu lập trình |
| SPSS | Dễ sử dụng cho người thống kê | Phí cao |
Chúng ta sẽ minh họa cách vẽ biểu đồ Cpk trong Excel và Python (ggplot2) để bạn có thể chọn phương pháp phù hợp.
4. Vẽ biểu đồ Cpk trong Excel
4.1 Chuẩn bị bảng dữ liệu
| Đo lường | Giá trị |
|---|---|
| 1 | 12.5 |
| 2 | 13.1 |
| … | … |
| n | 12.8 |
Thêm cột USL và LSL với giá trị cố định.
4.2 Tính toán giá trị trung bình và độ lệch chuẩn
- Trung bình:
=AVERAGE(B2:Bn) - Độ lệch chuẩn:
=STDEV.P(B2:Bn)
4.3 Tính Cpk
=MIN((USL - Trung bình)/(3Độ lệch chuẩn), (Trung bình - LSL)/(3Độ lệch chuẩn))
4.4 Vẽ biểu đồ
- Chọn cột Giá trị và Thời gian (hoặc chỉ số mẫu).
- Vào
Insert > Scatter > Scatter with Straight Lines. - Thêm hai đường thẳng USL và LSL:
- Vào
Chart Elements > Lines > New Trendline→Line, nhập giá trị cố định. - Thêm Đường trung bình:
- Thêm một series dữ liệu mới, giá trị = trung bình, kéo ngang.
- Bổ sung Hệ số 3σ:
- Tính
3σvà thêm hai dòng ngang làTrung bình ± 3σ. - Định dạng biểu đồ:
- Thêm tiêu đề, chú thích, màu sắc.
- Đánh dấu vùng giữa USL và LSL bằng màu xanh nhạt.
4.5 Đọc biểu đồ
- Nếu đường trung bình nằm gần giữa USL và LSL và độ lệch chuẩn nhỏ, Cpk cao.
- Nếu đường trung bình lệch về phía USL hoặc LSL, Cpk giảm.
5. Vẽ biểu đồ Cpk bằng R (ggplot2)
Có thể bạn quan tâm: Cách Vẽ Biểu Đồ Chồng: Hướng Dẫn Chi Tiết Từ Cơ Bản Đến Nâng Cao
5.1 Cài đặt gói
install.packages("ggplot2")
install.packages("dplyr")
install.packages("gridExtra")
5.2 Đọc dữ liệu
library(ggplot2)
library(dplyr) data <- read.csv("data.csv")
USL <- 14
LSL <- 10
5.3 Tính toán
summary_stats <- data %>% summarise( mean = mean(Value), sd = sd(Value), Cpk = min((USL - mean)/(3sd), (mean - LSL)/(3sd)) )
5.4 Vẽ biểu đồ
ggplot(data, aes(x = Sample, y = Value)) + geom_point(alpha = 0.6) + geom_hline(yintercept = USL, linetype = "dashed", color = "red") + geom_hline(yintercept = LSL, linetype = "dashed", color = "red") + geom_hline(yintercept = summary_stats$mean, linetype = "solid", color = "blue") + geom_hline(yintercept = summary_stats$mean + 3summary_stats$sd, linetype = "dotdash", color = "green") + geom_hline(yintercept = summary_stats$mean - 3summary_stats$sd, linetype = "dotdash", color = "green") + labs(title = "Biểu đồ Cpk", subtitle = paste("Cpk =", round(summary_stats$Cpk, 3)), y = "Giá trị đo lường", x = "Mẫu") + theme_minimal()
5.5 Tùy chỉnh nâng cao
- Thêm vùng màu: Sử dụng
annotate("rect", ...)để tô màu vùng giữa USL và LSL. - Hiển thị dữ liệu mẫu: Thêm
geom_text(aes(label=Sample), vjust=-0.5). - Export:
ggsave("cpk_plot.png", width = 10, height = 6).
6. Phân tích và diễn giải biểu đồ Cpk
6.1 Đánh giá Cpk
- Cpk > 1.33: Quy trình ổn định, không cần cải tiến ngay.
- 0.33 < Cpk ≤ 1.33: Quy trình cần kiểm soát và cải tiến. Xác định nguyên nhân gây lệch (độ lệch chuẩn cao, trung bình lệch).
- Cpk ≤ 0.33: Quy trình không đáp ứng yêu cầu. Cần kiểm tra lại quy trình, điều chỉnh thiết bị, hoặc nâng cấp công nghệ.
6.2 Nhận diện vấn đề chính
- Độ lệch chuẩn lớn: Có thể do thiết bị cũ, người vận hành chưa được đào tạo, hoặc quy trình không có quy chuẩn rõ ràng.
- Trung bình lệch: Có thể do thiết bị không được hiệu chuẩn, nguyên vật liệu không đồng nhất, hoặc quy trình bị sai lệch.
6.3 Đề xuất hành động
| Vấn đề | Giải pháp |
|---|---|
| Độ lệch chuẩn cao | Kiểm tra và hiệu chuẩn thiết bị; đào tạo nhân viên; bảo trì định kỳ |
| Trung bình lệch | Cập nhật quy trình; điều chỉnh hiệu năng; nâng cấp thiết bị |
| Cpk thấp | Kiểm tra nguyên vật liệu; tối ưu hóa quy trình; sử dụng công nghệ mới |
| Độ lệch chuẩn giảm nhưng trung bình vẫn lệch | Thay đổi quy trình kiểm tra; chuẩn hóa quy trình |
7. Thực hành: Kiểm tra Cpk trong quy trình sản xuất
7.1 Bước 1: Thu thập dữ liệu
- Đo lường chiều dài của 50 chi tiết trong một lô.
- Ghi lại giá trị, thời gian, người đo.
7.2 Bước 2: Phân tích dữ liệu
- Tính trung bình, độ lệch chuẩn.
- Kiểm tra phân phối chuẩn.
7.3 Bước 3: Vẽ biểu đồ Cpk
- Sử dụng Excel hoặc R như đã hướng dẫn.
- Thêm giới hạn USL/LSL, 3σ, trung bình.
7.4 Bước 4: Đánh giá và hành động
- Nếu Cpk < 1.33, tiến hành cải tiến quy trình.
- Ghi nhận trong báo cáo liên quan đến PDCA (Plan-Do-Check-Act).
8. Các lưu ý khi vẽ và sử dụng biểu đồ Cpk
- Số lượng mẫu: Dữ liệu mẫu nhỏ (≤20) có thể làm sai lệch Cpk.
- Phân phối chuẩn: Nếu dữ liệu không chuẩn, Cpk có thể không phản ánh đúng thực tế. Có thể sử dụng Cpk (non-normal) hoặc chuyển đổi dữ liệu.
- Độ chính xác thiết bị: Thiết bị đo lường có độ chính xác nhất định, nên lấy thông số này khi tính Cpk.
- Giới hạn USL/LSL: Đôi khi USL/LSL được định nghĩa theo yêu cầu khách hàng, không phải luôn là giới hạn vật lý.
- Biểu đồ 3σ: Đảm bảo rằng 3σ không vượt quá USL/LSL; nếu có, tính Cpk sẽ bị ảnh hưởng.
- Cập nhật thường xuyên: Cpk nên được tính theo thời gian để theo dõi xu hướng (trend).
9. Kết luận
Biểu đồ Cpk là công cụ quan trọng giúp các nhà quản lý và kỹ sư đánh giá chất lượng quy trình một cách trực quan và chính xác. Bằng cách chuẩn bị dữ liệu đúng cách, sử dụng công cụ vẽ biểu đồ phù hợp và diễn giải kết quả một cách có hệ thống, bạn sẽ có thể:
- Nhận diện những vấn đề trong quy trình nhanh chóng.
- Đưa ra quyết định cải tiến dựa trên dữ liệu.
- Đảm bảo quy trình luôn đáp ứng chuẩn chất lượng.
Hy vọng bài viết này đã cung cấp cho bạn một hướng dẫn chi tiết, từ cơ bản đến nâng cao, giúp bạn tự tin vẽ và áp dụng biểu đồ Cpk trong công việc hàng ngày. Chúc bạn thành công trong việc nâng cao chất lượng sản phẩm và quy trình!